

Fabricación en pequeños lotes
Evalúe la cantidad, el coste de la matriz y la viabilidad del perfil antes de aprobar un prototipo o una serie corta.


Prototipos y pequeños lotes
Un pedido pequeño también necesita un presupuesto de utillaje adecuado y un perfil que encaje en el conjunto. Envíe el plano de la sección y la cantidad requerida para evaluar una matriz a medida o el mecanizado de un perfil existente.
Evalúe la cantidad, el coste de la matriz y la viabilidad del perfil antes de aprobar un prototipo o una serie corta.
Añada taladros, roscas, ranuras y caras de montaje con dimensiones controladas tras la extrusión, donde lo exija la función de la pieza.
Distinga las tolerancias del perfil de las tolerancias locales de mecanizado y compruebe ambas respecto a referencias definidas.
Un plano de pieza terminada y unos criterios de aceptación comunes mantienen coordinadas la extrusión y las operaciones posteriores.
Antes de fabricar la matriz, revise el reparto de espesores, las aberturas estrechas, el apoyo de la matriz y las superficies que deben cumplir una tolerancia funcional.
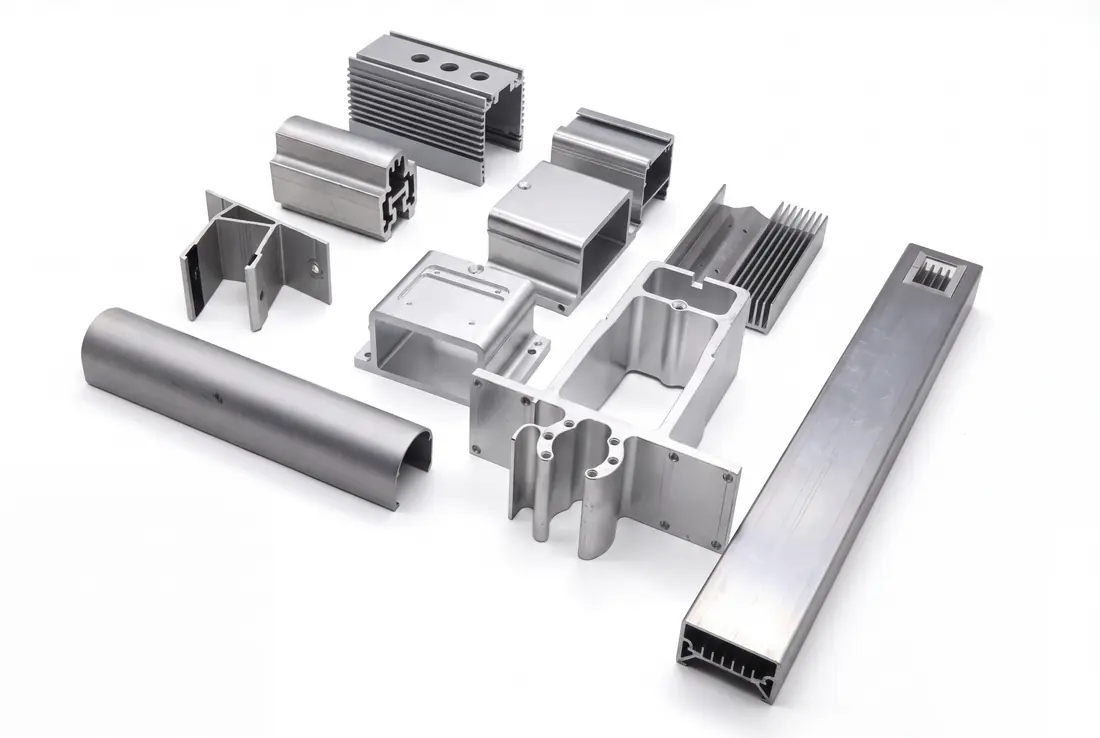
Planifique conjuntamente la longitud de corte, las caras de montaje mecanizadas, los taladros, el acabado y la inspección final para recibir un componente utilizable.
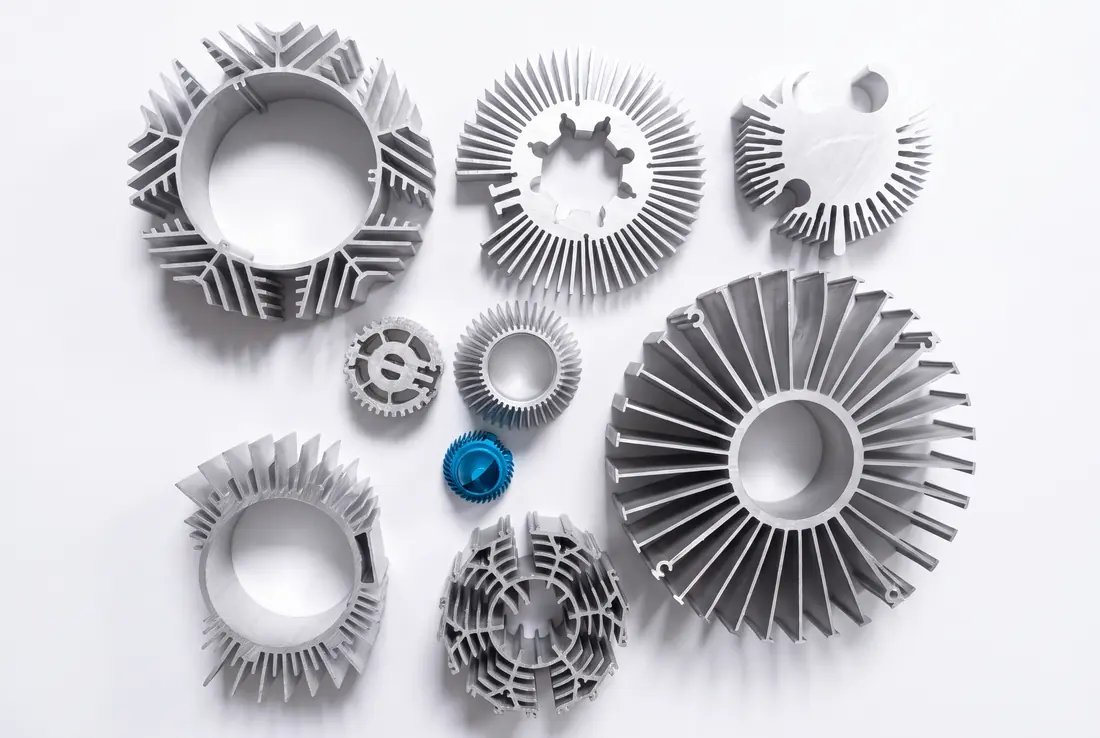
Comparta su plano, cantidad objetivo, aleación, longitud de corte y necesidades de procesos secundarios para revisión.

Evaluamos la estrategia de matriz, la idoneidad de extrusión, el alcance del mecanizado, las opciones de acabado y el plazo esperado.

Apruebe los detalles del perfil, los puntos de inspección y las operaciones posteriores antes de la liberación.

El suministro calificado y el post-procesamiento se coordinan para que los perfiles terminados se envíen listos.


Dentro de un workflow de Servicio de Fabricación, la extrusión de aluminio da forma al aluminio calentado forzándolo a través de una abertura de matriz de precisión. A medida que el material sale de la matriz, forma una pieza larga con un perfil de sección transversal continua, por lo que la extrusión funciona bien para canales, rieles, molduras, características de disipador de calor y otras geometrías que se repiten a lo largo de toda la pieza. Una forma sencilla de visualizar el proceso es imaginar material blando siendo prensado a través de una abertura con forma: la abertura controla el perfil, mientras que la fuerza aplicada mueve el material hacia adelante en una sección consistente.
Debido a que las billetas de aluminio son mucho menos maleables que la masa blanda o la plastilina, el proceso real depende de una fuerza hidráulica sustancial y, en muchos casos, de calor controlado para mantener la formación del perfil estable y la calidad de producción reproducible.
El proceso de extrusión de aluminio se realiza comúnmente ya sea por extrusión en caliente o por extrusión en frío. Ambos métodos tienen valor práctico: la extrusión en caliente permite que volúmenes más grandes de aluminio se muevan a través de la matriz de manera más eficiente y con menor presión de formado, mientras que la extrusión en frío puede apoyar un rendimiento mecánico más fuerte, un acabado superficial mejorado y una mejor resistencia a la oxidación para el perfil terminado.
En un workflow típico de extrusión en caliente, las billetas de aluminio primero se cortan al tamaño requerido y luego se calientan a un rango de temperatura controlada de aproximadamente 300 grados Celsius a 600 grados Celsius. En esta etapa el material se vuelve más formable sin volverse líquido, lo que ayuda a la matriz a dar forma al perfil de manera más consistente.
Una vez calentada, la billeta es impulsada hacia la matriz por un émbolo accionado hidráulicamente. La matriz puede usar una abertura estándar como una sección redonda o cuadrada, o un perfil personalizado diseñado para la pieza final. Esta etapa requiere una presión extremadamente alta para forzar el aluminio ablandado a través de la matriz y mantener una forma de sección transversal estable.

Después de la extrusión, los perfiles se enfrían en una mesa de salida o de enfriamiento y luego se cortan a las longitudes objetivo requeridas por el programa. Dependiendo de la aleación y del objetivo de rendimiento, también se puede usar tratamiento térmico adicional para fortalecer el aluminio antes del mecanizado o ensamblaje posterior.
Más allá del control de temperatura, la extrusión también puede categorizarse como extrusión directa, donde la billeta se empuja a través de una matriz estacionaria, o extrusión indirecta, donde la matriz se mueve hacia la billeta. En ambos casos, el proceso está diseñado para crear perfiles reproducibles con secciones transversales consistentes antes de que se completen el temple, el enderezado y cualquier operación secundaria.
Los perfiles de extrusión de aluminio personalizados pueden producirse en casi cualquier forma de sección transversal 2D, pero muchos proyectos aún se benefician de formatos estándar que simplifican el aprovisionamiento, el mecanizado posterior y la planificación de ensamblaje. ZigiTech apoya geometrías comunes de barras y canales de aluminio cuando un perfil estándar es el más práctico para la aplicación.
Los perfiles de extrusión de aluminio estándar como canales y barras suelen ser la elección correcta para el aprovisionamiento de gran volumen cuando la geometría ya está ampliamente disponible. Para equipos que piden cantidades altas de secciones estándar, los perfiles producidos en masa por plantas establecidas pueden a menudo ser la ruta más eficiente.
Cuando la pieza requiere una sección transversal no estándar, ZigiTech se convierte en una mejor opción. Apoyamos pedidos de extrusión de bajo volumen para prototipado y producción de lotes pequeños, ayudando a los equipos de ingeniería a probar ideas de perfiles personalizados sin comprometerse demasiado pronto con un programa de alto volumen.
También podemos combinar la extrusión personalizada con operaciones secundarias como mecanizado CNC, perforación, roscado y acabado para que el perfil se acerque más a una pieza funcional de uso final. Este enfoque es a menudo más rápido y más rentable cuando la mayor parte de la geometría comparte la misma sección transversal continua.


ZigiTech ofrece perfiles de aluminio extruido para prototipos y series cortas a medida, tanto para desarrollar nuevos productos como para fabricar pequeños lotes.
Coordinamos el suministro de perfiles con fresado CNC, taladrado, roscado, acabado e inspección. Así dispone de un único contacto para el perfil extruido y el componente terminado.
Sí. Comúnmente apoyamos aleaciones como 6061 y 6063, y también podemos revisar otros grados de aluminio según la geometría de su pieza, el objetivo de resistencia, las necesidades de corrosión y el plan de acabado.
Comparta sus requisitos durante la RFQ, y nuestro equipo confirmará la viabilidad y las recomendaciones de proceso antes de la cotización.
No siempre. Si un perfil estándar abierto ya se ajusta a la función, usar una matriz existente puede reducir tanto el coste de utillaje como el tiempo de lanzamiento. Cuando la sección transversal es única, normalmente se requiere una matriz dedicada.
Durante la RFQ, ZigiTech revisa si un perfil estándar es práctico o si una matriz personalizada es la mejor ruta para su geometría, cantidad y plan de mecanizado posterior.
Sí. Evaluamos pedidos de prototipos y series cortas de aluminio extruido. La cantidad mínima viable depende de la aleación, el tamaño del perfil, los requisitos de la matriz y el mecanizado posterior. La confirmamos para su proyecto durante la preparación del presupuesto.
Para un primer lote muy pequeño, podemos evaluar si se justifica una matriz nueva o si mecanizar un perfil existente resulta más económico para validar el diseño.
El plazo de entrega depende de si el perfil usa una matriz existente o necesita utillaje nuevo, más los requisitos de mecanizado, acabado e inspección después de la extrusión. Los nuevos perfiles personalizados normalmente tardan más que las series repetidas porque la revisión de matriz, el muestreo y la confirmación del proceso deben ocurrir primero.
La forma más rápida de obtener un calendario realista es compartir el dibujo, la cantidad objetivo, la aleación, el acabado y el momento de envío requerido de antemano para que podamos cotizar el workflow completo en lugar de solo el paso de extrusión en bruto.
Una RFQ completa normalmente incluye el dibujo del perfil, las dimensiones críticas y tolerancias, la aleación o familia de materiales preferida, la longitud de corte, las cantidades objetivo y cualquier operación secundaria como perforación, roscado, fresado, doblado, anodizado o pintura en polvo.
Si ya tiene datos CAD, enviar tanto un PDF acotado como el archivo editable ayuda a acelerar la revisión. Si solo tiene un croquis o muestra de referencia, aún podemos revisarlo e identificar lo que falta antes de la cotización.
Las tolerancias de extrusión deben revisarse característica por característica en lugar de aplicarse uniformemente en todo el perfil. Las dimensiones críticas de ajuste, las secciones de pared, la rectitud y las áreas cosméticas pueden necesitar cada una una estrategia de control diferente.
Durante la cotización, ZigiTech ayuda a separar lo que debe mantenerse en la extrusión misma de lo que es mejor controlar mediante el post-mecanizado CNC. Esto suele mejorar la fabricabilidad, proteger el coste y reducir el intercambio evitable de información tras el muestreo.
Sí. Comúnmente coordinamos el procesamiento de corte a longitud, fresado CNC, perforación, torneado, roscado, desbarbado y otras operaciones secundarias después de que se extrude el perfil. También podemos revisar las necesidades de acabado e identificación como anodizado, pintura en polvo, pintura, impresión serigráfica y grabado láser.
Combinar estos pasos en un único workflow ayuda a reducir los retrasos de transición y da a su equipo un contacto de fabricación único para la finalización del perfil, la inspección y la liberación de envío.
La extrusión personalizada suele ser más fuerte cuando la pieza tiene una sección transversal continua a lo largo de la mayor parte de su longitud y solo un número limitado de características secundarias necesita añadirse más tarde. Eso es a menudo más eficiente que eliminar grandes cantidades de material de barra o placa.
Si la geometría cambia constantemente a lo largo de toda la pieza, o si la mayoría de las características críticas aún necesitan mecanizado intensivo, otro proceso puede ser más práctico. Podemos revisar la función de la pieza y asesorar sobre la mejor ruta de fabricación antes de que se comprometa.
ZigiTech gestiona socios de aprovisionamiento de extrusión calificados y controla el proceso posterior de nuestro lado, incluidas las operaciones secundarias CNC, las verificaciones de inspección y los criterios de liberación de envío.
Este enfoque da a los clientes un equipo de fabricación responsable único al tiempo que mantiene una calidad estable a través de diferentes tamaños de pedido.
For a short-timeline prototype build, they suggested a simpler post-processing route that fit our budget and still gave us what we needed for functional testing.
Wir haben sie zuerst kontaktiert, weil sie beim Angebot schnell geantwortet haben, und die gelieferten Teile haben das bestätigt. Die Bestellung wirkte von Anfang bis Ende kontrolliert.
Their low-volume support helped us bridge the awkward period between approved prototypes and a larger production commitment. That flexibility reduced risk on our launch plan.
Vi fortsätter att beställa på nytt för att upplevelsen är förutsägbar på ett bra sätt. Kommunikation är tydlig, leveranser är pålitliga och det brukar bli mindre uppföljningsarbete för vårt team.
We sent over a bracket revision late on a Thursday and still had a clean quote before our Monday review. The team also pointed out one thread depth issue we had missed in the drawing.
Vores indkapslingsprojekt bevægede sig stadig mellem prototype og pilot, så vi havde brug for ærlig procesrådgivning frem for et salgstal. Zigitech forklarede, hvor vacuum casting gav mening, og hvor vi skulle blive ved bearbejdede dele.
Die Blechbearbeitungsteile kamen mit Beschriftungen, die tatsächlich zu unseren internen Montagesätzen passten. Das klingt klein, sparte aber Zeit in der Produktion und machte den Wareneingang deutlich einfacher.
We were under pressure on a fixture order and mostly cared about whether the promised date was real. The shipment left when they said it would, and the critical dimensions checked out on arrival.
Avant de lancer l'outillage, leur ingénieur est revenu vers nous avec des remarques sur l'épaisseur de paroi et un coin qui aurait été difficile à mouler proprement. Cela nous a probablement évité une itération coûteuse.
We ordered stainless parts for equipment used in washdown conditions. Finish quality was consistent, threads were clean, and the packaging kept everything separated properly in transit.
Toda la información y archivos cargados son seguros y confidenciales.
Subir
Cotización
Confirmar
Enviar
Compatible con:
