

Produktion i små serier
Vurder ordremængde, matriceomkostninger og profilens fremstillingsmuligheder, før du godkender en prototype eller en lille serie.


Prototyper og små partier
En lille ordre kræver også et passende værktøjsbudget og en profil, der passer i konstruktionen. Send en tværsnitstegning og den ønskede mængde, så vi kan vurdere en specialmatrice eller bearbejdning af en eksisterende profil.
Vurder ordremængde, matriceomkostninger og profilens fremstillingsmuligheder, før du godkender en prototype eller en lille serie.
Tilføj huller, gevind, spor og montageflader med kontrollerede mål efter ekstrudering, hvor delens funktion kræver det.
Skeln mellem profilens tolerancer og lokale bearbejdningstolerancer, og kontrollér begge ud fra fastlagte referencer.
En fælles tegning af den færdige del og fælles acceptkriterier sikrer sammenhæng mellem ekstrudering og efterbearbejdning.
Kontrollér fordelingen af vægtykkelser, smalle åbninger, understøtning i matricen og flader med funktionelle tolerancekrav, før værktøjet fremstilles.
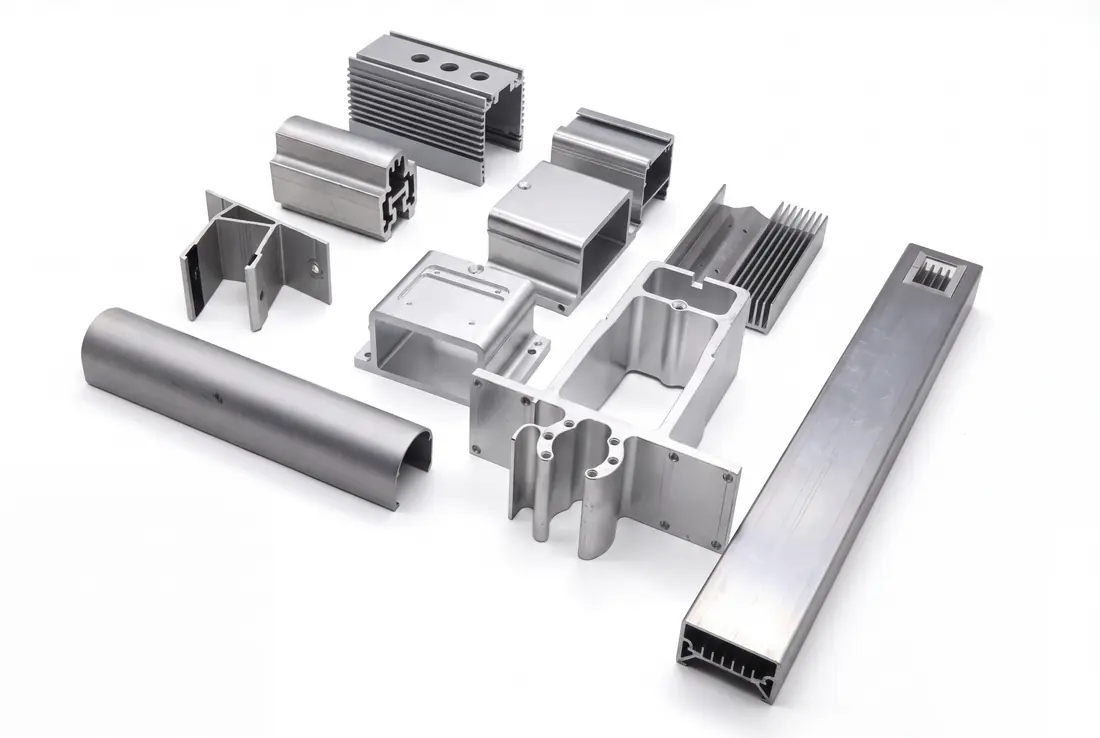
Planlæg afkortningslængde, bearbejdede montageflader, huller, overfladebehandling og slutkontrol samlet, så profilen leveres som en anvendelig komponent.
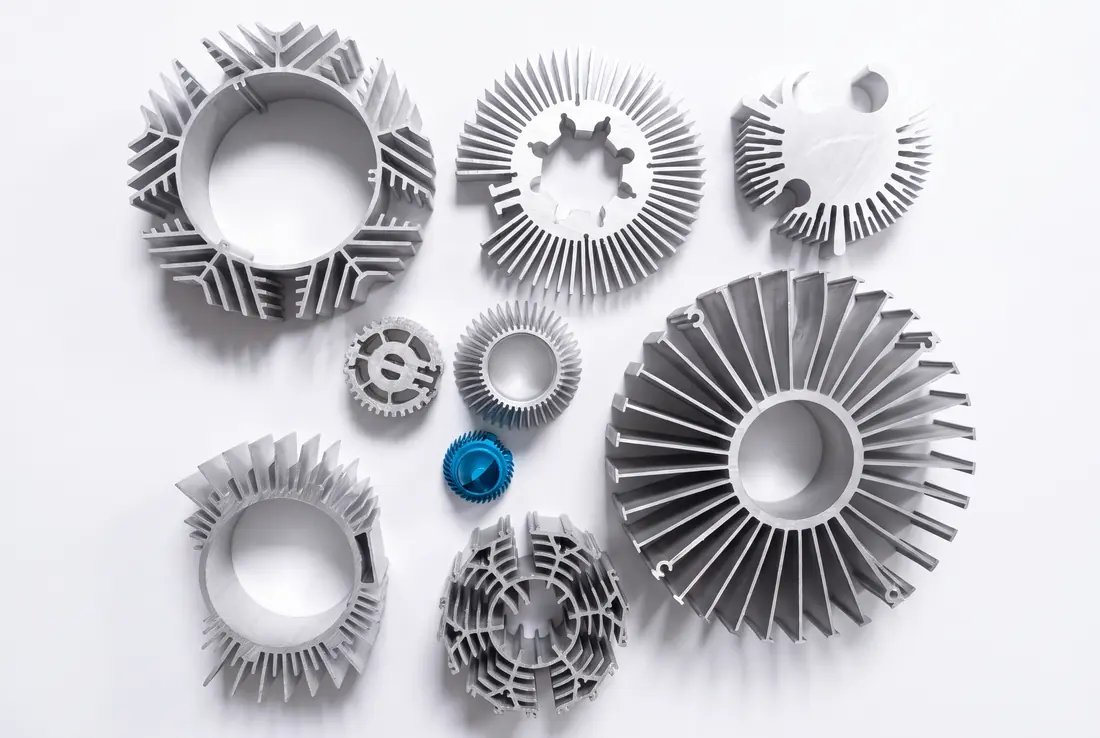
Del din tegning, ønskede antal, legering, skærelængde og behov for sekundære processer til gennemgang.

Vi vurderer værktøjsstrategi, ekstruderingsegnethed, bearbejdningsomfang, overfladebehandlingsmuligheder og forventet leveringstid.

Godkend de aftalte profildetaljer, inspektionspunkter og efterfølgende operationer inden frigivelse.

Kvalificeret levering og efterbehandling koordineres sammen, så færdige profiler kan sendes klar til næste trin.


Inden for en produktionsservice-workflow formes opvarmet aluminium ved ekstrudering ved at presse det gennem en præcisionsmatriceåbning. Når materialet forlader matricen, danner det et langt stykke med ét gennemgående tværsnitsprofil, hvilket er grunden til, at ekstrudering fungerer godt til kanaler, skinner, lister, køleprofilfunktioner og anden geometri, der gentager sig over hele delens længde. En enkel måde at forestille sig processen på er at tænke på blødt materiale, der presses gennem en formet åbning: åbningen styrer profilen, mens den påførte kraft flytter materialet fremad til et ensartet tværsnit.
Fordi aluminiumbillets er langt mindre formbare end blød dej eller modellervoks, afhænger den virkelige proces af betydelig hydraulisk kraft og i mange tilfælde kontrolleret varme for at holde profilformningen stabil og produktionskvaliteten reproducerbar.
Aluminiumsekstruderingsprocessen udføres almindeligvis gennem enten varmekstrudering eller kold ekstrudering. Begge metoder har praktisk værdi: varmekstrudering gør det muligt for større aluminiummængder at bevæge sig gennem matricen mere effektivt og ved lavere formningstryk, mens kold ekstrudering kan understøtte stærkere mekanisk ydeevne, forbedret overfladefinish og bedre oxidationsbestandighed for den færdige profil.
I en typisk varmekstruderings-workflow skæres aluminiumbillets først til den nødvendige størrelse og opvarmes derefter til et kontrolleret temperaturområde på cirka 300 grader Celsius til 600 grader Celsius. På dette stadium bliver materialet mere formbart uden at blive flydende, hvilket hjælper matricen med at forme profilen mere konsistent.
Når den er opvarmet, drives billetten ind i matricen af en hydraulisk drevet stempel. Matricen kan bruge en standardåbning såsom et rundt eller firkantet tværsnit eller en specialprofil designet til slutdelen. Dette trin kræver ekstremt højt tryk for at tvinge det blødgjorte aluminium gennem matricen og opretholde en stabil tværsnitsform.

Efter ekstrudering afkøles profilerne på et udløbs- eller kølebord og skæres derefter til de mållængder, der kræves af programmet. Afhængigt af legeringen og ydeevnemålet kan yderligere varmebehandling også bruges til at styrke aluminiummet før downstream-bearbejdning eller montering.
Ud over temperaturkontrol kan ekstrudering også kategoriseres som direkte ekstrudering, hvor billetten skubbes gennem en stationær matrice, eller indirekte ekstrudering, hvor matricen bevæger sig mod billetten. I begge tilfælde er processen designet til at skabe reproducerbare profiler med konsistente tværsnit, før quenching, retning og eventuelle sekundære operationer er afsluttet.
Specialfremstillede aluminiumsekstruderingsprofiler kan produceres i næsten enhver 2D-tværsnitsform, men mange projekter drager stadig fordel af standardformater, der forenkler indkøb, downstream-bearbejdning og montageplanlægning. ZigiTech understøtter almindelige aluminiumstang- og kanalgeometrier, når en standardprofil er den mest praktiske pasform til anvendelsen.
Standard aluminiumsekstruderingsprofiler som kanaler og stænger er normalt det rigtige valg til indkøb i store mængder, når geometrien allerede er bredt tilgængelig. For teams, der bestiller store mængder standardprofiler, kan masseproducerede profiler fra etablerede værker ofte være den mest effektive vej.
Når delen kræver et ikke-standardtværsnit, bliver ZigiTech et stærkere match. Vi understøtter småserie-ekstruderingsordrer til prototyping og småbatchproduktion og hjælper ingeniørteams med at teste specialprofilidéer uden at binde sig for tidligt til et højvolumenprogram.
Vi kan også kombinere specialekstrudering med sekundære operationer som CNC-bearbejdning, boring, gevindskæring og overfladebehandling, så profilen kommer tættere på en funktionel slutbrugsdel. Denne fremgangsmåde er ofte hurtigere og mere omkostningseffektiv, når størstedelen af geometrien deler det samme gennemgående tværsnit.


ZigiTech leverer ekstruderede aluminiumprofiler til prototyper og små serier, både til udvikling af nye produkter og produktion af mindre partier.
Vi koordinerer indkøb af profiler med CNC-fræsning, boring, gevindskæring, overfladebehandling og kontrol. Du får dermed én kontaktperson for både profilen og den færdige komponent.
Ja. Vi understøtter almindeligvis legeringer som 6061 og 6063, og vi kan også gennemgå andre aluminiumkvaliteter baseret på din delgeometri, styrkemål, korrosionsbehov og overfladebehandlingsplan.
Del dine krav under RFQ, og vores team vil bekræfte gennemførlighed og procesanbefalinger inden tilbudsgivning.
Ikke altid. Hvis en åben standardprofil allerede passer til funktionen, kan brug af en eksisterende matrice reducere både værktøjsomkostninger og opstartstid. Når tværsnittet er unikt, kræves der normalt en dedikeret matrice.
Under RFQ gennemgår ZigiTech, om en standardprofil er praktisk mulig, eller om en specialmatrice er den bedre vej for din geometri, mængde og downstream-bearbejdningsplan.
Ja. Vi vurderer ordrer på prototyper og små serier af ekstruderede aluminiumprofiler. Den mindste praktiske mængde afhænger af legering, profilstørrelse, krav til matricen og efterbearbejdning. Mængden bekræftes for dit projekt i forbindelse med tilbuddet.
Ved et meget lille første parti kan vi vurdere, om en ny ekstruderingsmatrice er økonomisk forsvarlig, eller om bearbejdning af en eksisterende profil er en billigere måde at afprøve designet på.
Leveringstid afhænger af, om profilen bruger en eksisterende matrice eller har brug for nyt værktøj, plus eventuelle bearbejdnings-, overfladebehandlings- og inspektionskrav efter ekstrudering. Nye specialprofiler tager normalt længere tid end gentagne serier, fordi matricegennemgang, prøvetagning og procesbekræftelse skal ske først.
Den hurtigste måde at få en realistisk tidsplan på er at dele tegningen, målmængden, legeringen, overfladebehandlingen og den ønskede leveringstid på forhånd, så vi kan tilbyde hele workflowen i stedet for kun det rå ekstruderingstrin.
En komplet RFQ inkluderer normalt profiltegningen, kritiske dimensioner og tolerancer, legering eller foretrukken materialefamilie, skærelængde, målmængder og eventuelle sekundære operationer som boring, gevindskæring, fræsning, bukning, anodisering eller pulverlakering.
Hvis du allerede har CAD-data, hjælper det at sende både en målsat PDF og den redigerbare fil med at fremskynde gennemgangen. Hvis du kun har en skitse eller referenceprøve, kan vi stadig gennemgå den og identificere, hvad der mangler inden tilbudsgivning.
Ekstruderingstolerancer bør gennemgås funktion for funktion i stedet for at blive anvendt ensartet på tværs af hele profilen. Kritiske pasformdimensioner, vægsektioner, rethed og kosmetiske områder kan hver kræve en forskellig kontrolstrategi.
Under tilbudsgivning hjælper ZigiTech med at adskille, hvad der bør holdes i selve ekstruderingen, fra hvad der bedre kontrolleres gennem CNC-efterbearbejdning. Dette forbedrer normalt fremstillingsmulighederne, beskytter omkostningerne og reducerer undgåelig frem og tilbage efter prøvetagning.
Ja. Vi koordinerer almindeligvis skæring til længde, CNC-fræsning, boring, drejning, gevindskæring, afgratning og andre sekundære operationer, efter at profilen er ekstruderet. Vi kan også gennemgå overfladebehandlings- og identifikationsbehov såsom anodisering, pulverlakering, maling, serigrafi og lasergravering.
At kombinere disse trin i én workflow hjælper med at reducere overdragelsesforsinkelser og giver dit team én produktionskontakt til profilfærdiggørelse, inspektion og forsendelsesfrigivelse.
Specialekstrudering er normalt stærkest, når delen har ét gennemgående tværsnit langs det meste af sin længde, og kun et begrænset antal sekundære funktioner skal tilføjes senere. Det er ofte mere effektivt end at fjerne store mængder materiale fra stang eller plade.
Hvis geometrien ændrer sig konstant langs hele dellængden, eller hvis de fleste kritiske funktioner stadig kræver tung bearbejdning, kan en anden proces være mere praktisk. Vi kan gennemgå delfunktionen og rådgive om den bedre produktionsvej, før du forpligter dig.
ZigiTech administrerer kvalificerede ekstruderingsleverandørpartnere og styrer downstream-processen på vores side, herunder CNC-sekundæroperationer, inspektionskontrol og kriterier for forsendelsesfrigivelse.
Denne tilgang giver kunderne ét ansvarligt produktionsteam, samtidig med at stabil kvalitet opretholdes på tværs af forskellige ordrestørrelser.
For a short-timeline prototype build, they suggested a simpler post-processing route that fit our budget and still gave us what we needed for functional testing.
Wir haben sie zuerst kontaktiert, weil sie beim Angebot schnell geantwortet haben, und die gelieferten Teile haben das bestätigt. Die Bestellung wirkte von Anfang bis Ende kontrolliert.
Their low-volume support helped us bridge the awkward period between approved prototypes and a larger production commitment. That flexibility reduced risk on our launch plan.
Vi fortsätter att beställa på nytt för att upplevelsen är förutsägbar på ett bra sätt. Kommunikation är tydlig, leveranser är pålitliga och det brukar bli mindre uppföljningsarbete för vårt team.
We sent over a bracket revision late on a Thursday and still had a clean quote before our Monday review. The team also pointed out one thread depth issue we had missed in the drawing.
Vores indkapslingsprojekt bevægede sig stadig mellem prototype og pilot, så vi havde brug for ærlig procesrådgivning frem for et salgstal. Zigitech forklarede, hvor vacuum casting gav mening, og hvor vi skulle blive ved bearbejdede dele.
Die Blechbearbeitungsteile kamen mit Beschriftungen, die tatsächlich zu unseren internen Montagesätzen passten. Das klingt klein, sparte aber Zeit in der Produktion und machte den Wareneingang deutlich einfacher.
We were under pressure on a fixture order and mostly cared about whether the promised date was real. The shipment left when they said it would, and the critical dimensions checked out on arrival.
Avant de lancer l'outillage, leur ingénieur est revenu vers nous avec des remarques sur l'épaisseur de paroi et un coin qui aurait été difficile à mouler proprement. Cela nous a probablement évité une itération coûteuse.
We ordered stainless parts for equipment used in washdown conditions. Finish quality was consistent, threads were clean, and the packaging kept everything separated properly in transit.
Alle oplysninger og uploads er sikre og fortrolige.
Upload fil
Tilbud
Bekræft
Send
Understøtter:
