

Fabrication en petites séries
Étudiez la quantité, le coût de la filière et la faisabilité du profilé avant de lancer un prototype ou une petite série.


Prototypes et petits lots
Même une petite commande exige un budget d'outillage adapté et un profilé compatible avec l'assemblage. Transmettez le plan de section et la quantité souhaitée pour étudier une filière sur mesure ou l'usinage d'un profilé existant.
Étudiez la quantité, le coût de la filière et la faisabilité du profilé avant de lancer un prototype ou une petite série.
Ajoutez après extrusion les perçages, filetages, rainures et faces de montage contrôlées nécessaires au fonctionnement de la pièce.
Distinguez les tolérances du profilé de celles des zones usinées et contrôlez les deux selon des références définies.
Un plan de pièce finie et des critères d'acceptation communs assurent la cohérence entre extrusion et opérations complémentaires.
Avant de fabriquer l'outillage, vérifiez la répartition des épaisseurs, les ouvertures étroites, le soutien assuré par la filière et les surfaces soumises à une tolérance fonctionnelle.
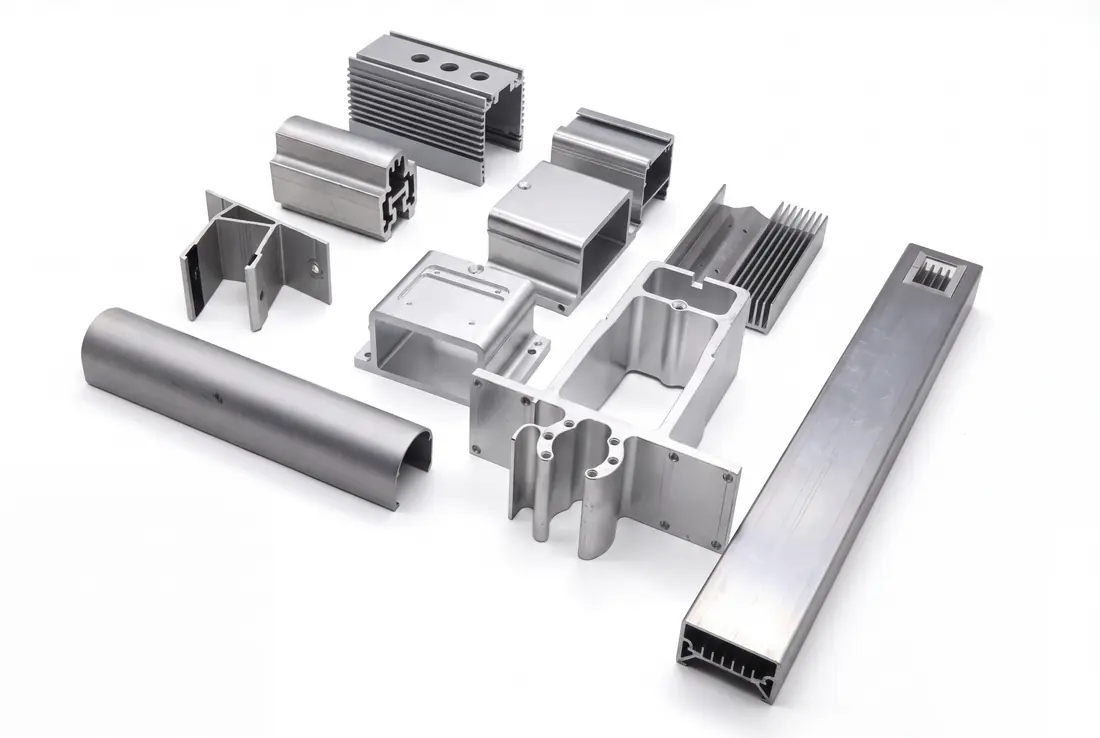
Planifiez ensemble la longueur de coupe, les faces de montage usinées, les perçages, la finition et le contrôle final pour recevoir un composant utilisable.
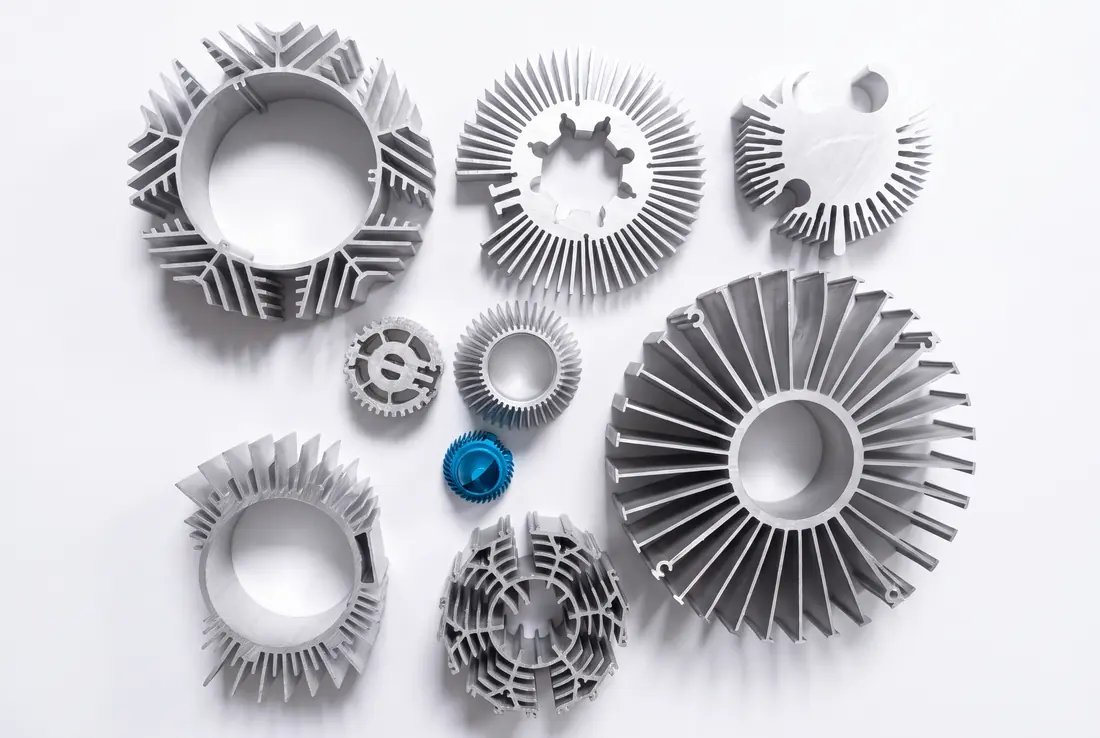
Partagez votre plan, la quantité cible, l'alliage, la longueur de coupe et les besoins en process secondaires pour revue.

Nous évaluons la stratégie de filière, l'adéquation à l'extrusion, le périmètre d'usinage, les finitions et le délai prévu.

Approuvez les détails du profil, les points de contrôle et les opérations aval avant la libération.

L'approvisionnement qualifié et la post-production sont coordonnés pour que les profils finis soient prêts à expédier.


Dans un workflow de Service de Fabrication, l'extrusion d'aluminium façonne l'aluminium chauffé en le forçant à travers une ouverture de filière de précision. Lorsque le matériau sort de la filière, il forme une longue pièce avec un profilé de section transversale continue, ce qui explique pourquoi l'extrusion convient bien aux canaux, rails, baguettes, caractéristiques de dissipateur thermique et autres géométries qui se répètent sur toute la longueur de la pièce. Une façon simple de se représenter le processus est d'imaginer un matériau mou pressé à travers une ouverture formée : l'ouverture contrôle le profilé, tandis que la force appliquée déplace le matériau vers l'avant dans une section cohérente.
Parce que les billettes d'aluminium sont bien moins malléables que la pâte molle ou l'argile à modeler, le processus réel dépend d'une force hydraulique substantielle et, dans de nombreux cas, d'une chaleur contrôlée pour maintenir la formation du profilé stable et la qualité de production reproductible.
Le processus d'extrusion d'aluminium est couramment réalisé soit par extrusion à chaud, soit par extrusion à froid. Les deux méthodes ont une valeur pratique : l'extrusion à chaud permet à des volumes d'aluminium plus importants de traverser la filière plus efficacement et à une pression de formage plus faible, tandis que l'extrusion à froid peut soutenir une performance mécanique plus forte, une finition de surface améliorée et une meilleure résistance à l'oxydation pour le profilé fini.
Dans un workflow typique d'extrusion à chaud, les billettes d'aluminium sont d'abord coupées à la taille requise puis chauffées à une plage de température contrôlée d'environ 300 degrés Celsius à 600 degrés Celsius. À ce stade, le matériau devient plus formable sans devenir liquide, ce qui aide la filière à façonner le profilé plus uniformément.
Une fois chauffée, la billette est poussée dans la filière par un bélier à propulsion hydraulique. La filière peut utiliser une ouverture standard comme une section ronde ou carrée, ou un profilé sur mesure conçu pour la pièce finale. Cette étape nécessite une pression extrêmement élevée pour forcer l'aluminium ramolli à travers la filière et maintenir une forme de section transversale stable.

Après l'extrusion, les profilés sont refroidis sur une table de sortie ou de refroidissement, puis coupés aux longueurs cibles requises par le programme. Selon l'alliage et la cible de performance, un traitement thermique supplémentaire peut également être utilisé pour renforcer l'aluminium avant l'usinage ou l'assemblage en aval.
Au-delà du contrôle de température, l'extrusion peut également être catégorisée comme extrusion directe, où la billette est poussée à travers une filière stationnaire, ou extrusion indirecte, où la filière se déplace vers la billette. Dans les deux cas, le processus est conçu pour créer des profilés reproductibles avec des sections transversales cohérentes avant que la trempe, le redressage et toute opération secondaire ne soient terminés.
Les profilés d'extrusion d'aluminium sur mesure peuvent être produits dans presque n'importe quelle forme de section transversale 2D, mais de nombreux projets bénéficient encore de formats standard qui simplifient l'approvisionnement, l'usinage en aval et la planification d'assemblage. ZigiTech soutient les géométries courantes de barres et de canaux en aluminium lorsqu'un profilé standard correspond le mieux à l'application.
Les profilés d'extrusion d'aluminium standard tels que les canaux et les barres sont généralement le bon choix pour l'approvisionnement à gros volume lorsque la géométrie est déjà largement disponible. Pour les équipes commandant des quantités importantes de sections standard, les profilés produits en masse par des usines établies peuvent souvent être la voie la plus efficace.
Lorsque la pièce nécessite une section transversale non standard, ZigiTech devient une meilleure correspondance. Nous soutenons les commandes d'extrusion à faible volume pour le prototypage et la production en petite série, aidant les équipes d'ingénierie à tester des idées de profilés sur mesure sans s'engager trop tôt dans un programme à gros volume.
Nous pouvons également associer l'extrusion sur mesure à des opérations secondaires telles que l'usinage CNC, le perçage, le filetage et la finition afin que le profilé se rapproche d'une pièce fonctionnelle d'usage final. Cette approche est souvent plus rapide et plus rentable lorsque la plupart de la géométrie partage la même section transversale continue.


ZigiTech accompagne la réalisation de prototypes en aluminium extrudé et de profilés sur mesure en petites séries pour le développement de nouveaux produits ou la fabrication de petits lots.
Nous coordonnons l'approvisionnement des profilés avec le fraisage CNC, le perçage, le taraudage, la finition et le contrôle. Vous disposez ainsi d'un interlocuteur unique pour le profilé extrudé et le composant fini.
Oui. Nous supportons couramment des alliages tels que 6061 et 6063, et nous pouvons également examiner d'autres grades d'aluminium en fonction de la géométrie de votre pièce, de la cible de résistance, des besoins en corrosion et du plan de finition.
Partagez vos exigences pendant la RFQ, et notre équipe confirmera la faisabilité et les recommandations de processus avant le devis.
Pas toujours. Si un profilé standard ouvert correspond déjà à la fonction, l'utilisation d'une filière existante peut réduire à la fois le coût d'outillage et le temps de lancement. Lorsque la section transversale est unique, une filière dédiée est généralement requise.
Lors de la RFQ, ZigiTech examine si un profilé standard est pratique ou si une filière sur mesure est la meilleure voie pour votre géométrie, votre quantité et votre plan d'usinage en aval.
Oui. Nous étudions les commandes de prototypes et de petites séries en aluminium extrudé. La quantité minimale réalisable dépend de l'alliage, des dimensions du profilé, de l'outillage et des usinages complémentaires. Elle est confirmée lors du devis pour votre projet.
Pour un tout premier lot de quelques pièces, nous évaluons si une nouvelle filière est justifiée ou si l'usinage d'un profilé existant est plus économique pour valider la conception.
Le délai dépend si le profilé utilise une filière existante ou nécessite un nouvel outillage, plus les exigences d'usinage, de finition et d'inspection après extrusion. Les nouveaux profilés sur mesure prennent généralement plus de temps que les séries répétées car la révision de filière, l'échantillonnage et la confirmation du processus doivent d'abord avoir lieu.
Le moyen le plus rapide d'obtenir un calendrier réaliste est de partager le dessin, la quantité cible, l'alliage, la finition et le calendrier d'expédition requis à l'avance afin que nous puissions deviser le workflow complet plutôt que seulement l'étape d'extrusion brute.
Une RFQ complète inclut généralement le dessin du profilé, les dimensions critiques et les tolérances, l'alliage ou la famille de matériaux préférée, la longueur de coupe, les quantités cibles et toute opération secondaire telle que perçage, taraudage, fraisage, pliage, anodisation ou thermolaquage.
Si vous disposez déjà de données CAO, envoyer à la fois un PDF coté et le fichier modifiable accélère la révision. Si vous n'avez qu'un croquis ou un échantillon de référence, nous pouvons tout de même l'examiner et identifier ce qui manque avant le devis.
Les tolérances d'extrusion doivent être examinées caractéristique par caractéristique plutôt qu'appliquées uniformément sur tout le profilé. Les dimensions d'ajustement critiques, les sections de paroi, la rectitude et les zones cosmétiques peuvent chacune nécessiter une stratégie de contrôle différente.
Lors du devis, ZigiTech aide à séparer ce qui doit être maintenu dans l'extrusion elle-même de ce qui est mieux contrôlé par le post-usinage CNC. Cela améliore généralement la fabricabilité, protège le coût et réduit les allers-retours évitables après l'échantillonnage.
Oui. Nous coordonnons couramment le traitement à longueur coupée, le fraisage CNC, le perçage, le tournage, le taraudage, l'ébavurage et d'autres opérations secondaires après l'extrusion du profilé. Nous pouvons également examiner les besoins de finition et d'identification tels que l'anodisation, le thermolaquage, la peinture, la sérigraphie et la gravure laser.
Combiner ces étapes dans un seul workflow aide à réduire les délais de transition et donne à votre équipe un contact de fabrication unique pour l'achèvement du profilé, l'inspection et la libération d'expédition.
L'extrusion sur mesure est généralement plus forte lorsque la pièce a une section transversale continue sur la majeure partie de sa longueur et que seul un nombre limité de caractéristiques secondaires doit être ajouté ultérieurement. C'est souvent plus efficace que d'enlever de grandes quantités de matériau d'une barre ou d'une plaque.
Si la géométrie change constamment sur toute la longueur de la pièce, ou si la plupart des caractéristiques critiques nécessitent encore un usinage important, un autre processus peut être plus pratique. Nous pouvons examiner la fonction de la pièce et conseiller la meilleure voie de fabrication avant que vous ne vous engagiez.
ZigiTech gère des partenaires d'approvisionnement en extrusion qualifiés et contrôle le processus en aval de notre côté, y compris les opérations secondaires CNC, les contrôles d'inspection et les critères de libération d'expédition.
Cette approche donne aux clients une équipe de fabrication responsable unique tout en maintenant une qualité stable à travers différentes tailles de commande.
For a short-timeline prototype build, they suggested a simpler post-processing route that fit our budget and still gave us what we needed for functional testing.
Wir haben sie zuerst kontaktiert, weil sie beim Angebot schnell geantwortet haben, und die gelieferten Teile haben das bestätigt. Die Bestellung wirkte von Anfang bis Ende kontrolliert.
Their low-volume support helped us bridge the awkward period between approved prototypes and a larger production commitment. That flexibility reduced risk on our launch plan.
Vi fortsätter att beställa på nytt för att upplevelsen är förutsägbar på ett bra sätt. Kommunikation är tydlig, leveranser är pålitliga och det brukar bli mindre uppföljningsarbete för vårt team.
We sent over a bracket revision late on a Thursday and still had a clean quote before our Monday review. The team also pointed out one thread depth issue we had missed in the drawing.
Vores indkapslingsprojekt bevægede sig stadig mellem prototype og pilot, så vi havde brug for ærlig procesrådgivning frem for et salgstal. Zigitech forklarede, hvor vacuum casting gav mening, og hvor vi skulle blive ved bearbejdede dele.
Die Blechbearbeitungsteile kamen mit Beschriftungen, die tatsächlich zu unseren internen Montagesätzen passten. Das klingt klein, sparte aber Zeit in der Produktion und machte den Wareneingang deutlich einfacher.
We were under pressure on a fixture order and mostly cared about whether the promised date was real. The shipment left when they said it would, and the critical dimensions checked out on arrival.
Avant de lancer l'outillage, leur ingénieur est revenu vers nous avec des remarques sur l'épaisseur de paroi et un coin qui aurait été difficile à mouler proprement. Cela nous a probablement évité une itération coûteuse.
We ordered stainless parts for equipment used in washdown conditions. Finish quality was consistent, threads were clean, and the packaging kept everything separated properly in transit.
Toutes les informations et téléversements sont sécurisés et confidentiels.
Téléverser
Devis
Confirmer
Expédier
Formats pris en charge :
